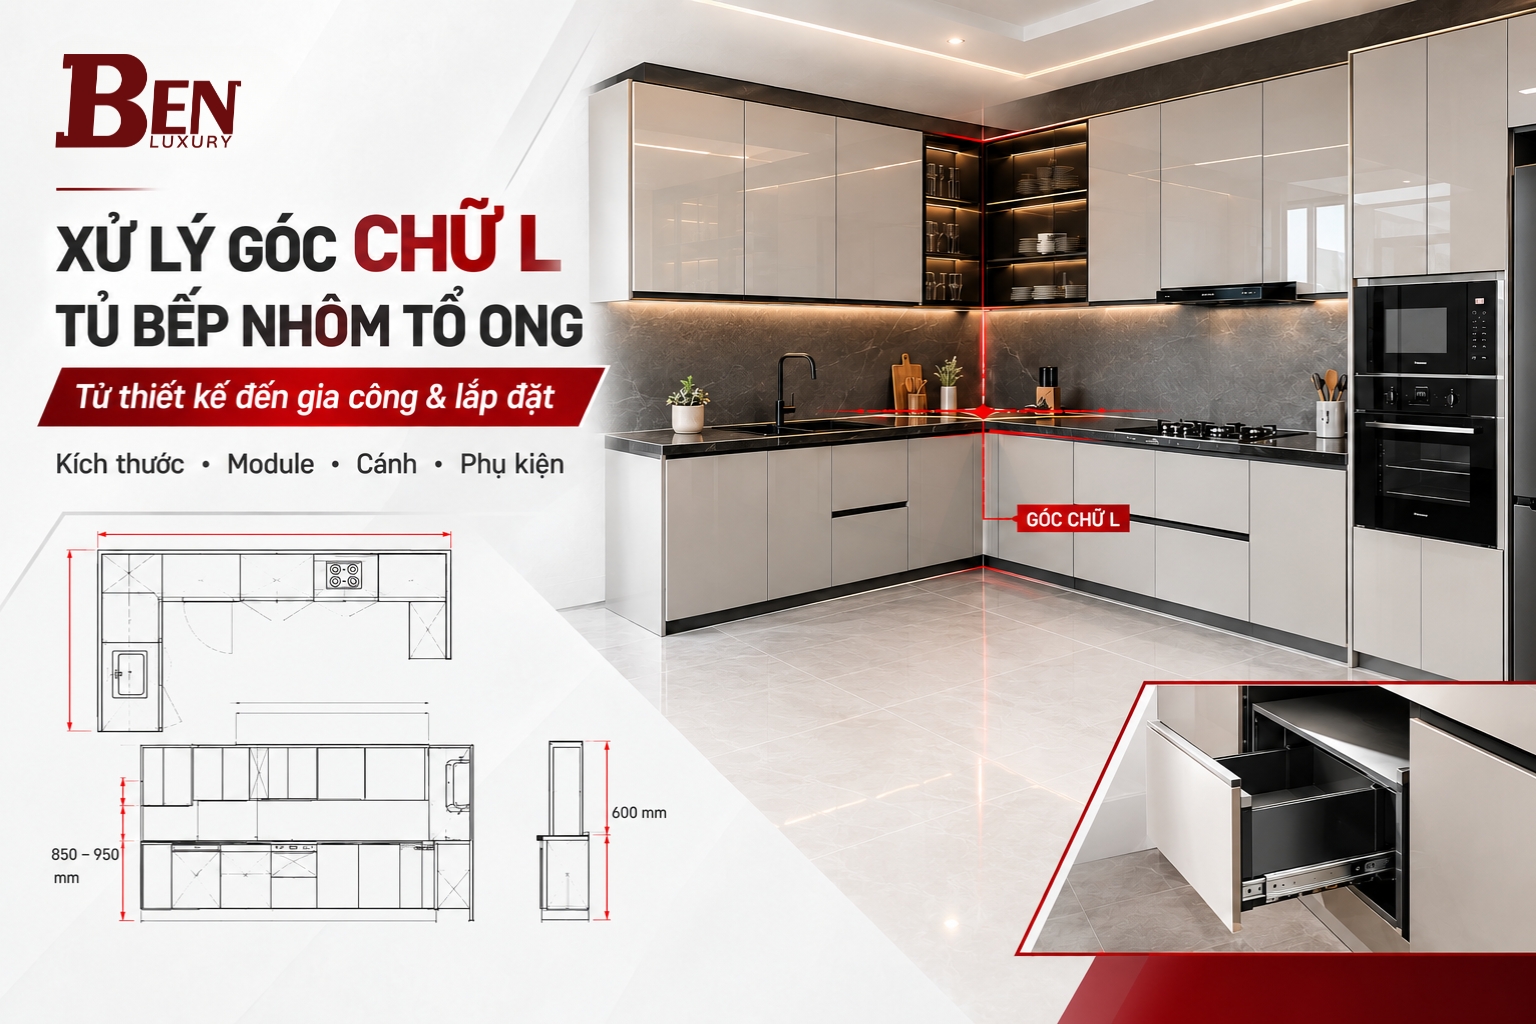
Góc chữ L là một trong những vị trí cần được tính toán kỹ khi thiết kế và gia công tủ bếp. Khác với một dãy tủ thẳng, khu vực này có sự giao nhau của hai cạnh tủ nên kích thước của một module có thể ảnh hưởng trực tiếp đến module bên cạnh, hướng mở cánh, vị trí bản lề và không gian sử dụng.
Với tủ bếp nhôm tổ ong, việc xử lý góc L càng cần được xem xét đồng bộ từ thiết kế đến gia công và lắp đặt. Không nên chỉ kiểm tra kích thước từng module riêng lẻ mà cần nhìn toàn bộ vùng giao nhau giữa hai cạnh tủ. Bài viết dưới đây phân tích các vấn đề thường gặp, cách xác định kích thước, phương án phân tầng, phụ kiện góc, liên kết module và checklist cần kiểm tra trước khi sản xuất.
Vì sao góc L của tủ bếp nhôm tổ ong thường khó xử lý?
Ở một dãy tủ thẳng, mỗi module tủ bếp nhôm tổ ong chủ yếu được kiểm tra theo chiều rộng, chiều sâu, chiều cao và các khoảng hở cần thiết cho cánh hoặc thiết bị.
Trong khi đó, tại góc chữ L, hai hệ tủ gặp nhau tại một vị trí chung.
Điều này tạo ra một số mối quan hệ cần kiểm tra đồng thời:
Cạnh A ↔ Module góc ↔ Cạnh B
Một thay đổi ở một phía có thể ảnh hưởng đến phía còn lại.
>>> Xem thêm: Báo Giá Đại Lý Hệ Nhôm Tấm Và Nhôm Tổ Ong Benluxury Mới Nhất Tháng 4/2026
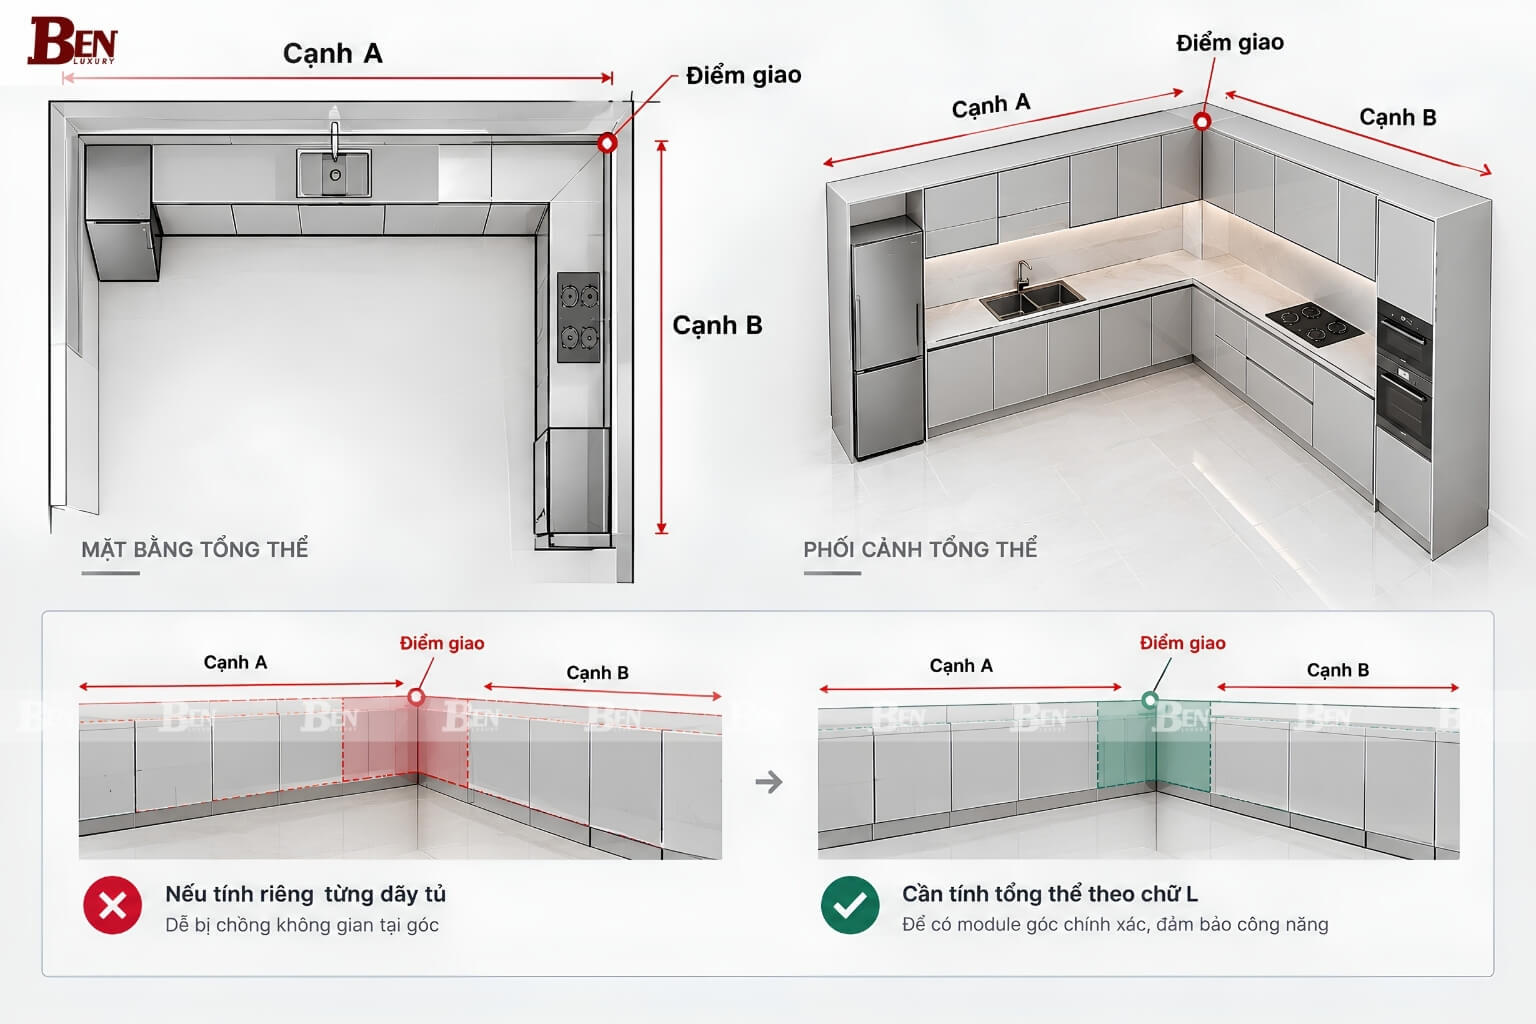
1. Hai dãy tủ giao nhau
Đây là vấn đề cơ bản nhất của góc L.
Nếu hai dãy tủ được tính độc lập, khi đưa vào vị trí thực tế có thể xuất hiện tình trạng module bị chồng không gian, thiếu khoảng thao tác hoặc không còn đủ diện tích cho cánh mở.
Vì vậy, trước khi chốt kích thước module, cần xác định rõ:
- Cạnh A dài bao nhiêu?
- Cạnh B dài bao nhiêu?
- Điểm giao nhau nằm ở đâu?
- Module góc được bố trí theo phương án nào?
- Hai cạnh tủ có cùng chiều sâu hay không?
- Vị trí thiết bị có ảnh hưởng đến khu vực góc không?
2. Chiều sâu hai cạnh có thể ảnh hưởng lẫn nhau
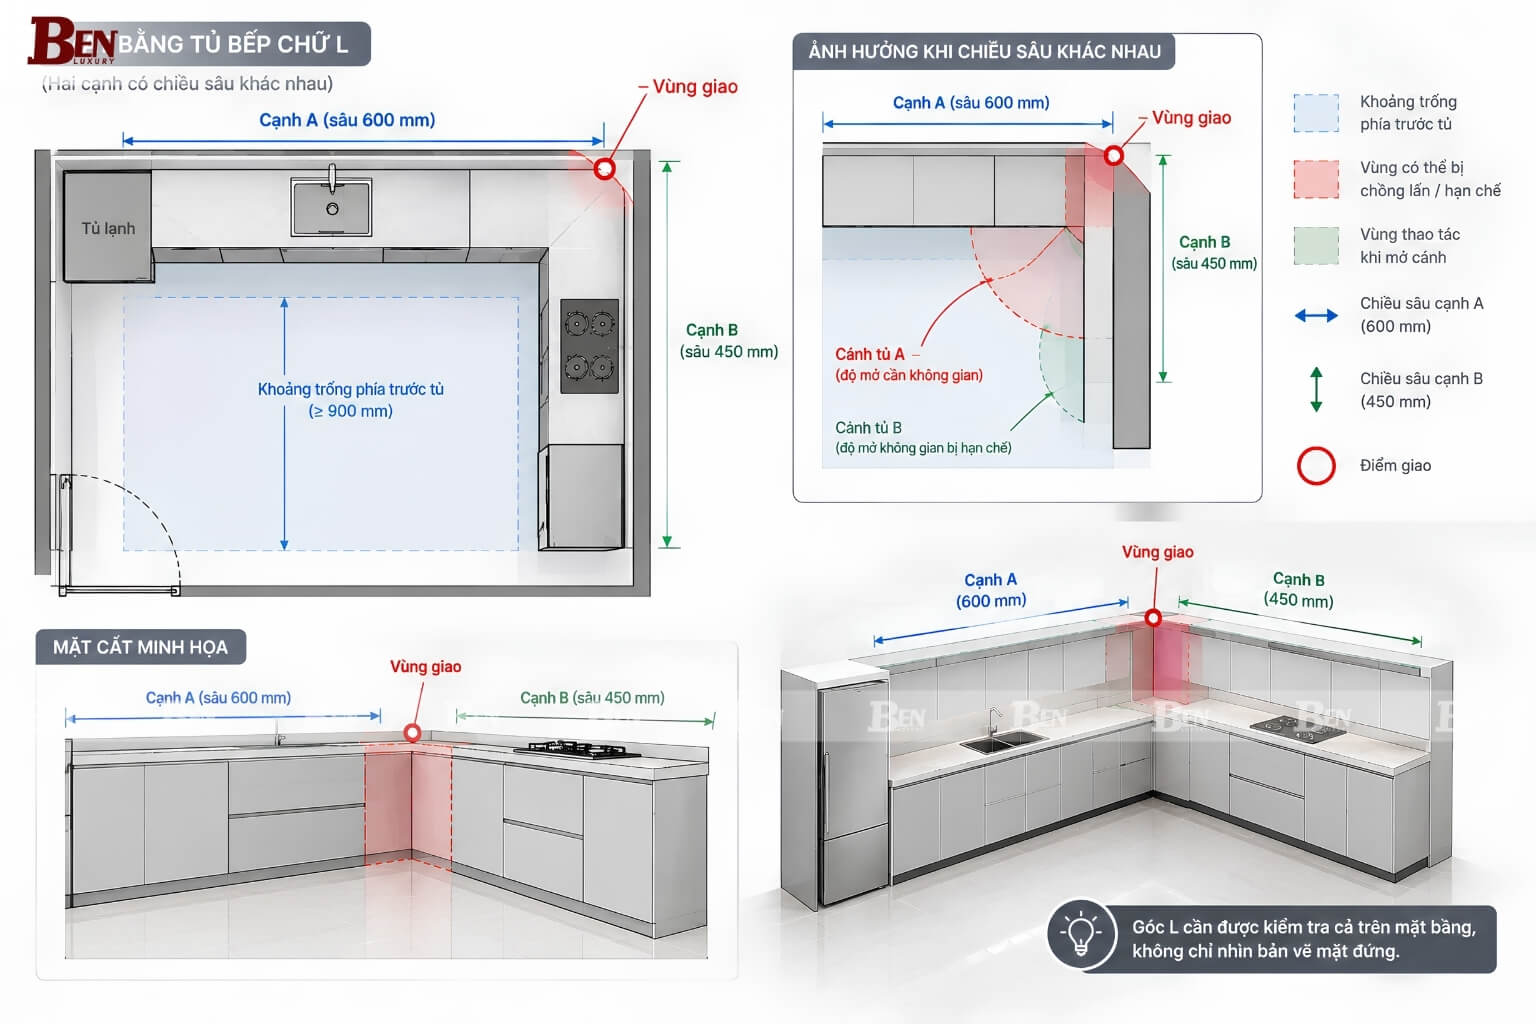
Chiều sâu tủ không chỉ quyết định thể tích khoang chứa.
Tại góc L, chiều sâu của một cạnh có thể ảnh hưởng đến:
- không gian mở cánh của cạnh còn lại;
- vị trí cạnh bên;
- khoảng thao tác trước tủ;
- vị trí mặt bàn;
- khả năng bố trí phụ kiện góc.
Do đó, không nên chỉ nhìn bản vẽ mặt đứng. Góc L cần được kiểm tra cả trên mặt bằng.
3. Cánh tủ và bản lề tạo ra vùng chuyển động
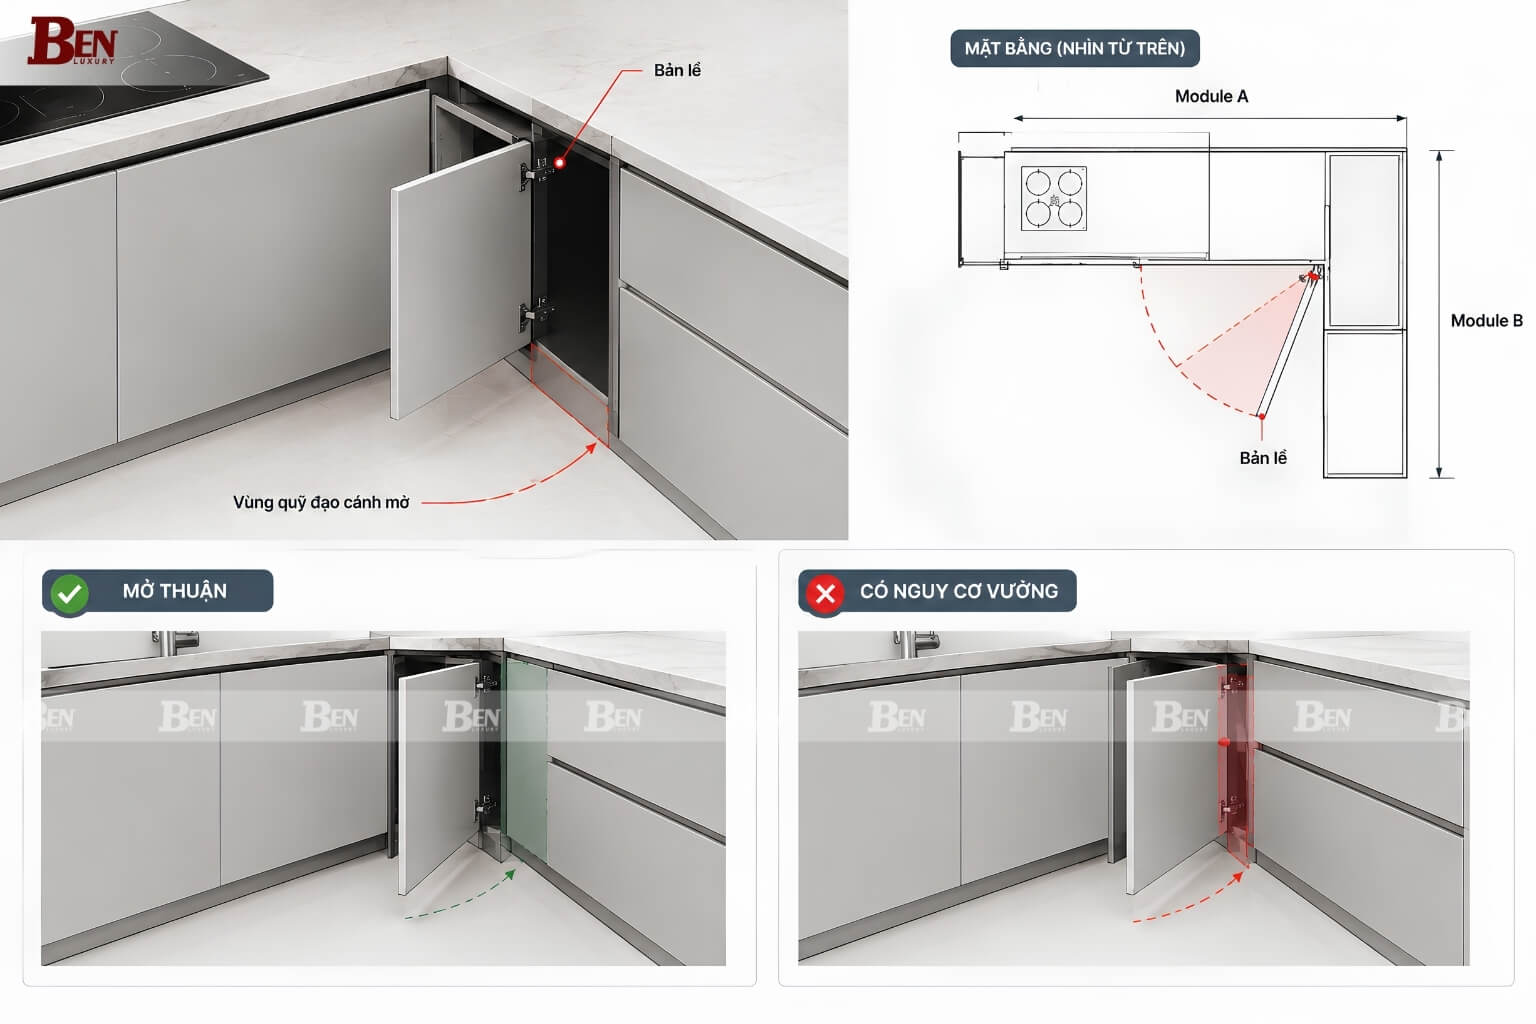
Một module có thể vừa kích thước nhưng chưa chắc cánh đã mở thuận tiện.
Cần xem xét:
- cánh mở về phía nào;
- cánh có va vào cánh kế bên không;
- bản lề có đủ không gian hoạt động không;
- cạnh tủ bên cạnh có nằm trong vùng chuyển động của cánh không;
- tay nắm hoặc giải pháp mở cánh có tạo thêm điểm vướng không.
Đây là lý do một thiết kế góc L không nên chỉ kiểm tra khi hai thùng tủ đã được đặt vào vị trí.
4. Mặt bàn cũng phải được tính cùng phương án góc
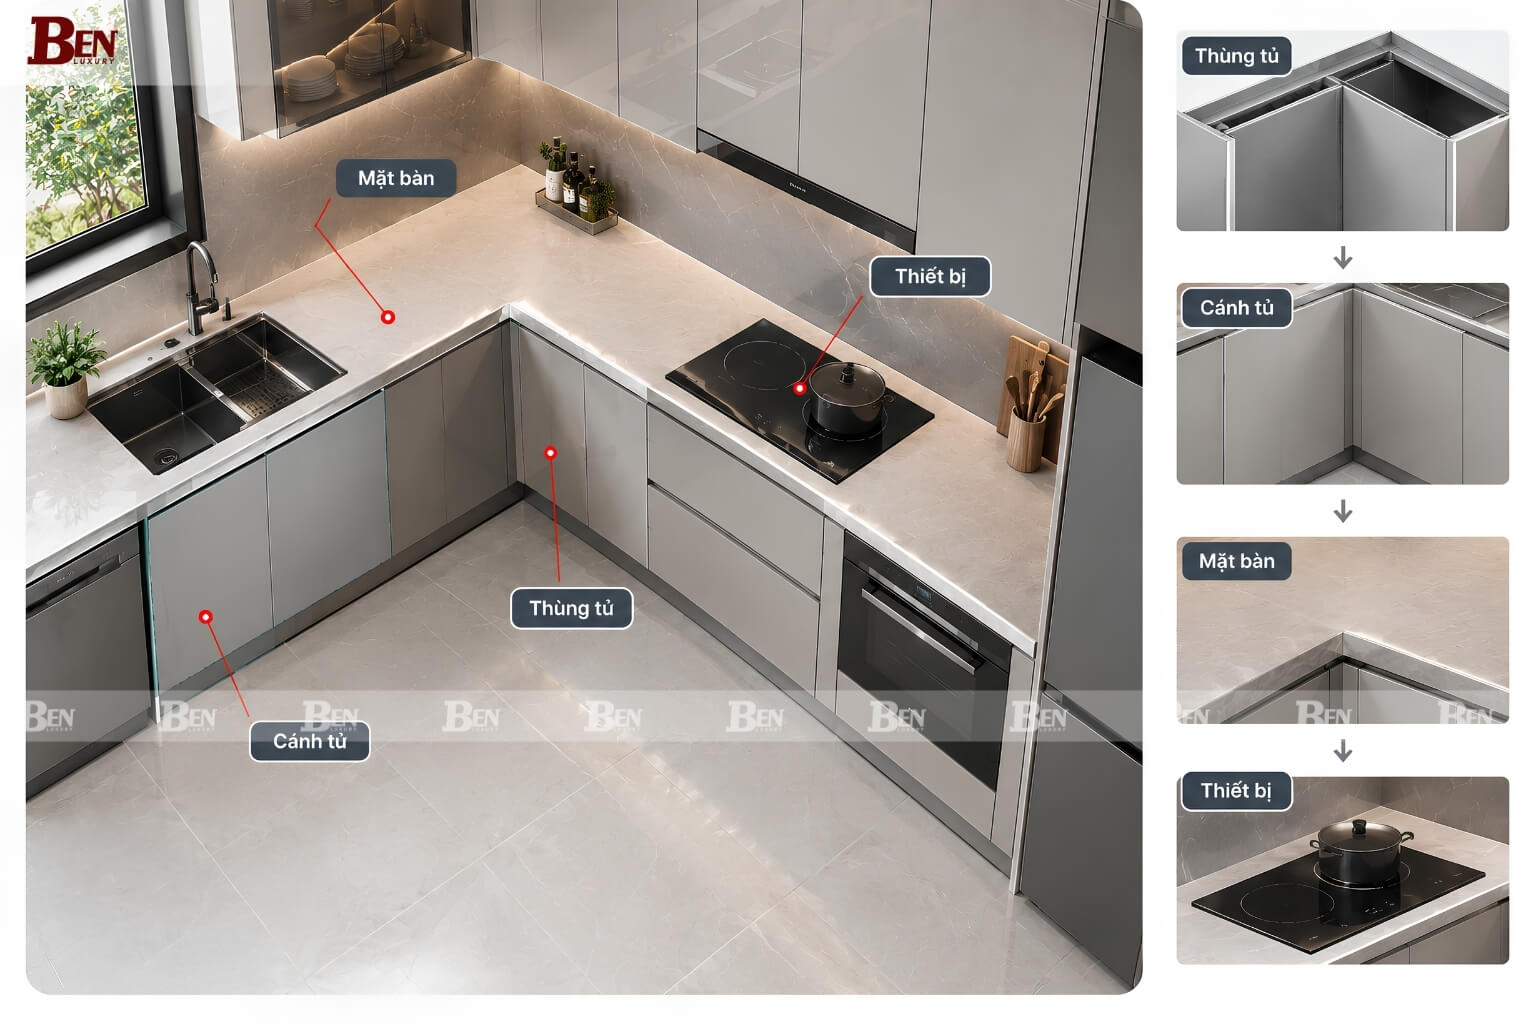
Phần thùng tủ, cánh và mặt bàn không nên được xem là ba hạng mục tách biệt.
Nếu phương án góc thay đổi thì có thể kéo theo thay đổi ở:
- đường giao của mặt bàn;
- phần nhô của mặt bàn;
- vị trí chậu hoặc bếp;
- khoảng thao tác;
- vị trí thiết bị nằm gần góc.
Vì vậy, phương án góc cần được thống nhất trước khi chốt sản xuất.
Kích thước góc L cần tính những gì?
Đây là phần quan trọng nhất trước khi chuyển sang gia công.
Thay vì chỉ hỏi “góc tủ rộng bao nhiêu?”, nên chia bài toán thành nhiều nhóm kích thước.
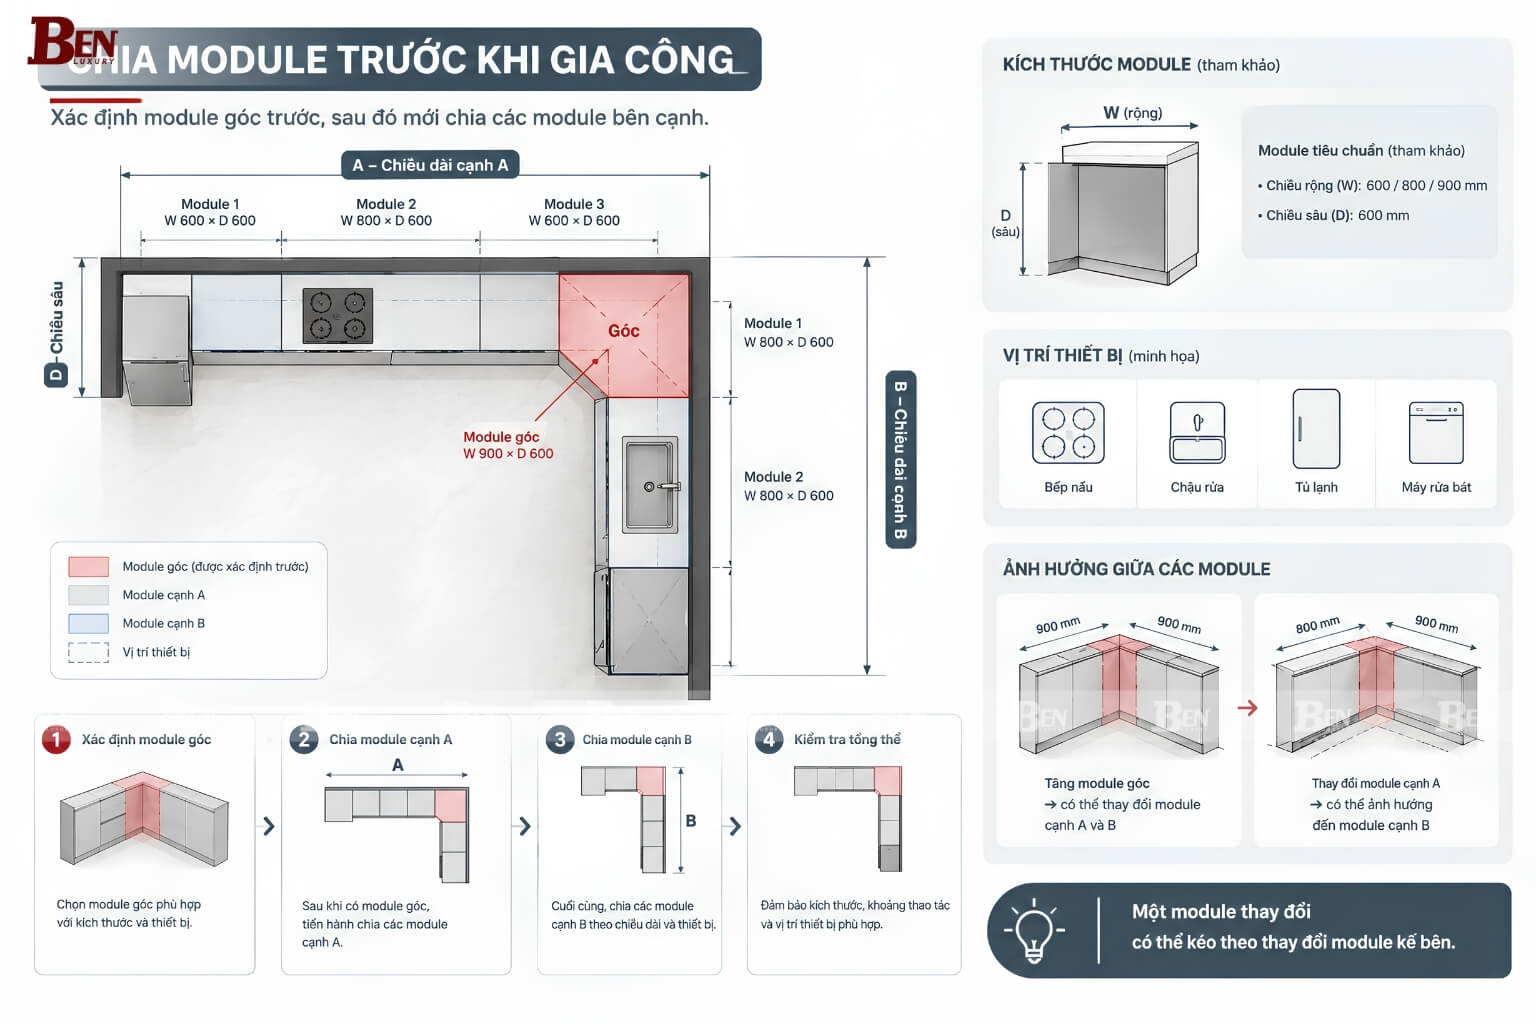
1. Chiều dài cạnh A và cạnh B
Cần xác định:
- chiều dài thực tế cạnh A;
- chiều dài thực tế cạnh B;
- vị trí bắt đầu và kết thúc của hệ tủ;
- vị trí thiết bị;
- phần không gian dành cho module góc.
Hai kích thước này cần được xem xét đồng thời vì module ở một cạnh có thể ảnh hưởng đến không gian còn lại.
2. Chiều sâu tủ
Chiều sâu cần được kiểm tra ở cả hai cạnh.
Nếu hai cạnh có cấu hình khác nhau, cần đặc biệt chú ý đến khu vực giao nhau.
Không nên lấy chiều sâu của một cạnh làm mặc định cho toàn bộ góc nếu thiết kế thực tế có sự khác biệt.
3. Kích thước từng module
Mỗi module cần xác định:
- chiều rộng;
- chiều cao;
- chiều sâu;
- vị trí khoang;
- hướng mở;
- loại cánh;
- thiết bị hoặc phụ kiện đi kèm nếu có.
Đặc biệt, module góc cần được xác định trước khi chia các module kế bên.
4. Kích thước khoang góc
Cần xác định rõ khoang góc là:
- khoang chứa thông thường;
- khoang dành cho phụ kiện;
- khoang kết hợp với module bên cạnh;
- hay khoang được thiết kế riêng theo mặt bằng.
Đây là cơ sở để quyết định có cần sử dụng phụ kiện góc hay không.
5. Khoảng hở cánh
Không nên xác định khoảng hở chỉ bằng cách nhìn bản vẽ mặt đứng.
Cần kiểm tra trong trạng thái:
cánh đóng → cánh bắt đầu mở → cánh mở đến vị trí thao tác.
Nếu có hai cánh nằm gần nhau tại góc, phải kiểm tra cả hai quỹ đạo mở.
6. Vị trí bản lề
Bản lề là một phần của cơ cấu chuyển động cánh.
Vì vậy, khi thiết kế góc L, cần xác định:
- vị trí bản lề;
- hướng mở;
- khoảng không phía trong;
- cạnh module bên cạnh;
- khả năng điều chỉnh cánh sau khi lắp đặt.
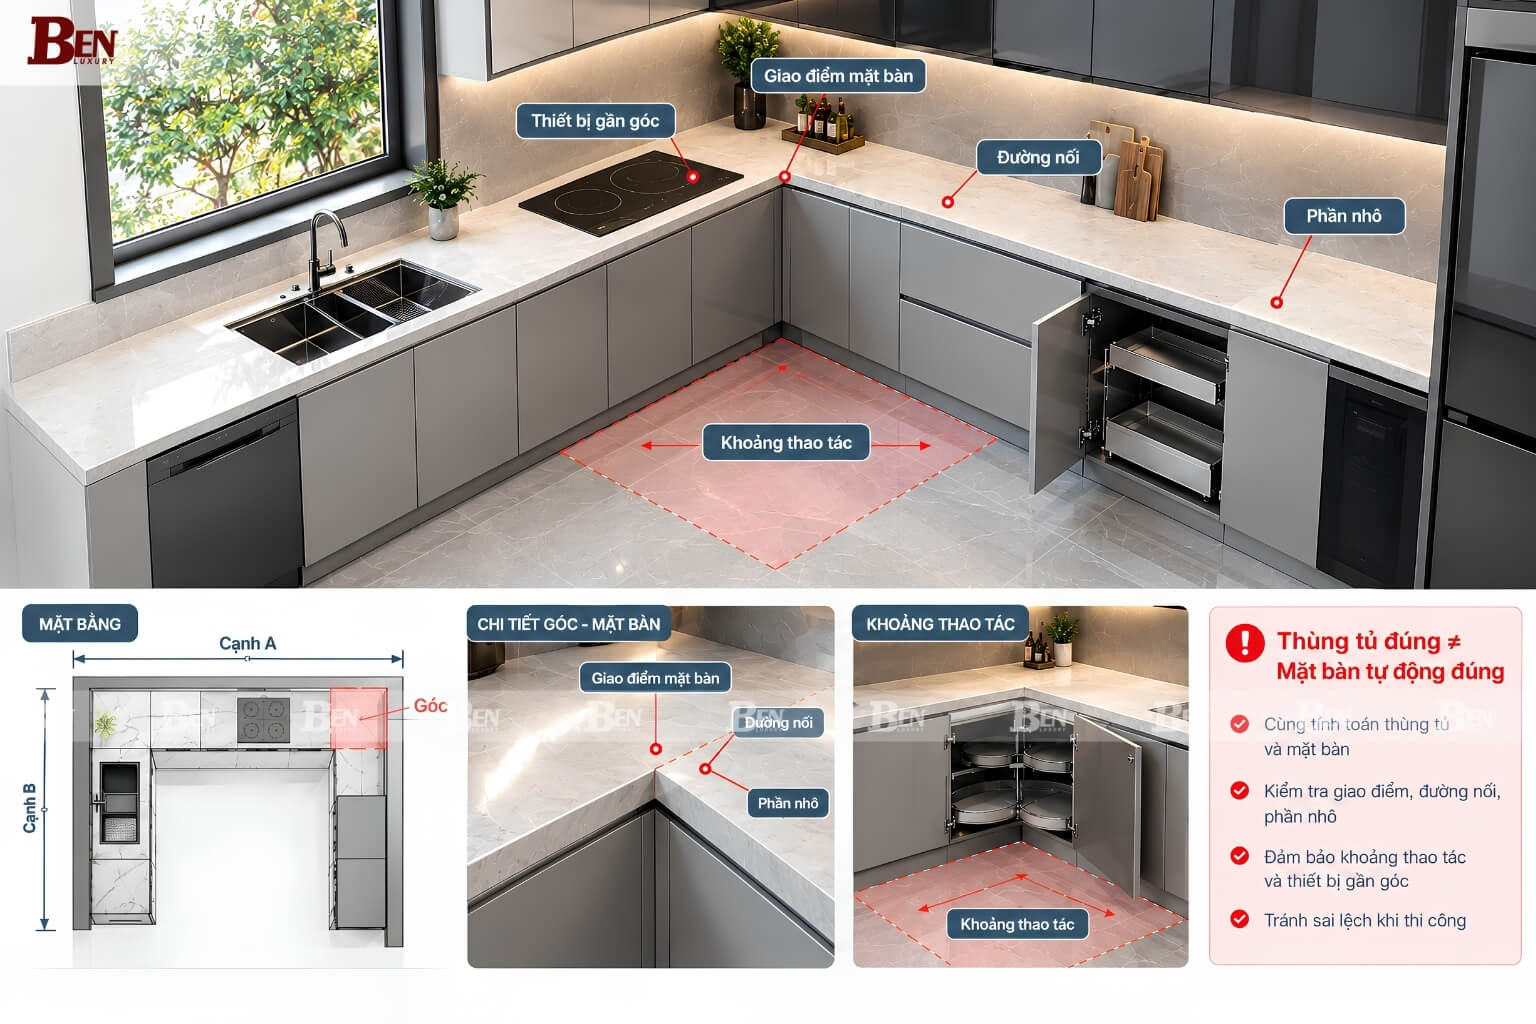
7. Kích thước mặt bàn
Mặt bàn cần được kiểm tra cùng với thùng tủ.
Tại góc L, cần xác định:
- giao điểm hai mặt bàn;
- vị trí đường nối;
- phần nhô;
- khoảng thao tác;
- ảnh hưởng của chậu, bếp hoặc thiết bị gần góc.
Một phương án thùng tủ đúng nhưng mặt bàn không được tính đồng bộ vẫn có thể gây khó khăn khi hoàn thiện.
Phương án xử lý góc chữ L tủ bếp nhôm tổ ong
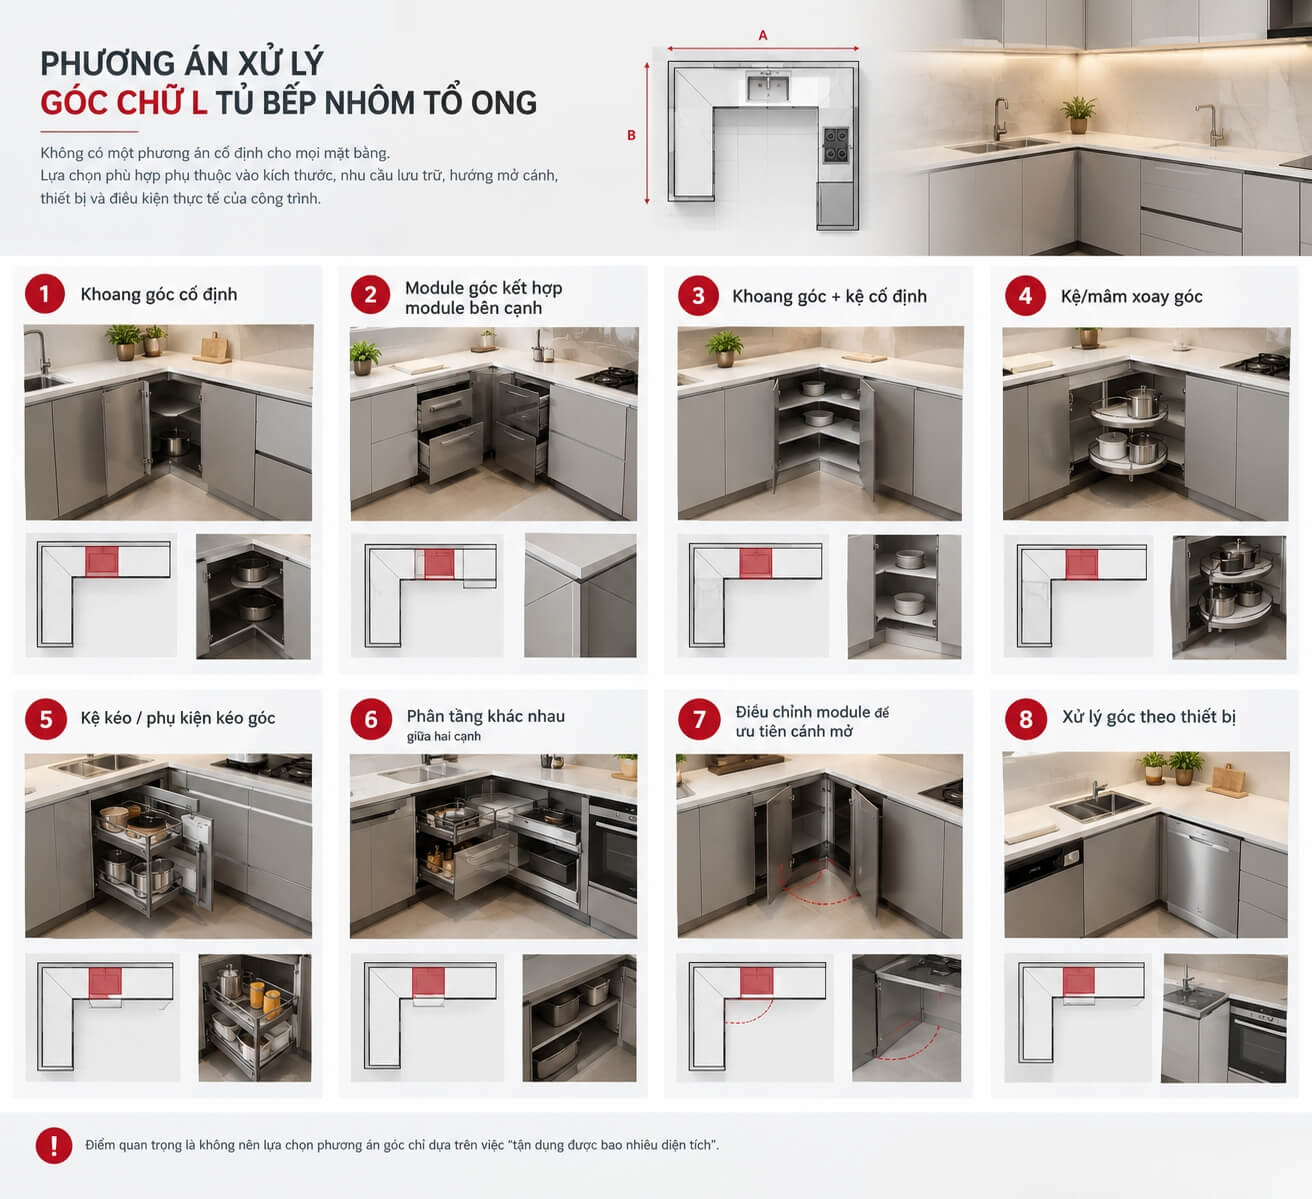
Trước khi chốt module góc, cần xác định góc L sẽ được xử lý theo hướng nào. Không có một phương án cố định cho mọi mặt bằng; lựa chọn phụ thuộc vào kích thước hai cạnh tủ, chiều sâu, nhu cầu lưu trữ, hướng mở cánh, thiết bị và điều kiện thực tế của công trình.
|
Phương án xử lý góc |
Cách bố trí |
Đặc điểm |
Ưu điểm |
Hạn chế / cần lưu ý |
Phù hợp khi |
|
1. Khoang góc cố định |
Tạo một khoang tại vị trí giao nhau của hai cạnh tủ, không sử dụng cơ cấu chuyển động đặc biệt |
Góc được xử lý như một khoang lưu trữ riêng |
Cấu tạo tương đối đơn giản, ít cơ cấu chuyển động |
Phần sâu của góc có thể khó tiếp cận |
Góc chủ yếu dùng để chứa vật dụng ít lấy thường xuyên |
|
2. Module góc kết hợp module bên cạnh |
Tính module góc đồng thời với module nằm trên hai cạnh A–B |
Kích thước góc được xác định cùng toàn bộ hệ module |
Có thể chủ động chia khoang theo mặt bằng |
Cần tính chính xác vùng giao nhau giữa hai cạnh |
Khi cần tối ưu cách chia module và mặt bằng thực tế |
|
3. Khoang góc + kệ cố định |
Bố trí các tầng/kệ bên trong khoang góc |
Không sử dụng cơ cấu kéo hoặc xoay |
Tận dụng được một phần không gian chứa |
Khả năng tiếp cận phần sâu vẫn bị giới hạn |
Khi nhu cầu lưu trữ ở góc ở mức vừa phải |
|
4. Kệ/mâm xoay góc |
Sử dụng cơ cấu xoay để đưa vật dụng từ góc ra khu vực thao tác |
Có cơ cấu chuyển động bên trong khoang |
Có thể cải thiện khả năng tiếp cận góc |
Phải kiểm tra kích thước khoang, hành trình xoay và khoảng mở cánh |
Khi người dùng thường xuyên sử dụng khu vực góc |
|
5. Kệ kéo / phụ kiện kéo góc |
Sử dụng cơ cấu kéo để đưa một phần khoang chứa ra ngoài |
Khoang lưu trữ di chuyển theo hành trình của phụ kiện |
Thuận tiện hơn khi lấy đồ ở khu vực sâu |
Cần kiểm tra kích thước, tải, hành trình và cánh tủ |
Khi ưu tiên khả năng tiếp cận và thao tác |
|
6. Phân tầng khác nhau giữa hai cạnh |
Hai cạnh chữ L không nhất thiết chia module giống nhau |
Mỗi cạnh được phân chia theo nhu cầu sử dụng riêng |
Linh hoạt với mặt bằng và thiết bị |
Cần kiểm tra kỹ điểm giao giữa hai hệ module |
Khi hai cạnh có công năng hoặc thiết bị khác nhau |
|
7. Điều chỉnh module để ưu tiên cánh mở |
Thay đổi cách chia module/kích thước khoang để tạo vùng mở cánh phù hợp |
Ưu tiên khả năng vận hành của cánh trước khi chốt module |
Hạn chế tình trạng cánh va chạm hoặc không mở đủ |
Có thể phải thay đổi cách chia khoang ban đầu |
Khi góc có nhiều cánh hoặc cánh nằm sát nhau |
|
8. Xử lý góc theo thiết bị |
Module góc được xác định dựa trên thiết bị gần khu vực giao nhau |
Thiết bị trở thành một yếu tố quyết định cách chia góc |
Hạn chế xung đột giữa tủ và thiết bị |
Cần xác định chính xác kích thước thiết bị trước sản xuất |
Khi góc gần chậu, bếp, máy rửa chén hoặc thiết bị khác |
Điểm quan trọng là không nên lựa chọn phương án góc chỉ dựa trên việc “tận dụng được bao nhiêu diện tích”.
>>> Xem thêm:
- Cách Thiết Kế Tủ Bếp Nhôm Tổ Ong Đẹp, Tiện Dụng Và Đúng Công Năng
- Tủ Bếp Nhôm Tổ Ong Và Inox 304: Đâu Là Lựa Chọn Phù Hợp?
Khi thiết kế tủ bếp nhôm tổ ong chữ L, cần kiểm tra đồng thời 5 yếu tố: kích thước mặt bằng → cách chia module → hướng mở cánh → phụ kiện → nhu cầu sử dụng. Một khoang góc có thể chứa được nhiều đồ nhưng nếu cánh không mở đủ, phụ kiện không có đủ hành trình hoặc người dùng khó tiếp cận thì phương án đó vẫn chưa thực sự phù hợp. Vì vậy, trước khi chuyển sang gia công, nên kiểm tra góc L ở cả ba trạng thái: khi cánh đóng, khi cánh mở và khi phụ kiện hoạt động.